
Справочник СтальОн · Изделия и производство
Радиусная гибка листового металла ручным методом
Радиусная гибка — формирование плавного изгиба листа или профиля по заданной дуге. При ручном методе усилие прикладывают через оправку, киянку, роликовый инструмент, ручные вальцы или устройство для усадки и растяжения металла. Выбор зависит прежде всего от формы детали: согнуть плоскую полосу и изготовить радиусный элемент со сплошными бортами — разные технологические задачи.
Разберём, как получить нужную кривизну, когда возможно обойтись без надрезов, что учитывать при раскрое и какие размеры передать для изготовления.
Да, для подходящего материала и геометрии. Однако при формировании борта по кривой его участки часто требуется усаживать или растягивать. Чем шире борт и меньше радиус, тем сложнее получить ровную поверхность без складок, трещин и следов инструмента. Возможность изготовления проверяют на образце из выбранного металла; универсального минимального радиуса для всех деталей нет.
Что именно нужно согнуть по радиусу
Сначала определяют, в какой плоскости проходит дуга. На эскизе желательно показать деталь сверху, сбоку и в поперечном сечении. Одного обозначения «R500» недостаточно: оно может относиться к разным поверхностям.
Большой радиус изделия R
Кривизна арки, закруглённого отлива, облицовочной полосы или парапетной крышки. Радиус задают по конкретной линии: внутренней поверхности, наружной кромке либо оси детали.
Местный радиус сгиба r
Закругление в переходе от основной полки к борту. Даже при большой дуге изделия этот сгиб может быть очень тесным. Его допустимость отдельно проверяют для стали, покрытия и инструмента.
Для цилиндрической обечайки без бортов основная операция — изгиб листа через толщину. Для уголка, который должен повторять дугу в плане, приходится дополнительно менять длину отдельных участков полки. Для крышки круглого парапета основание может представлять собой сектор кольца, а внутренний и наружный борта формируются по разным условиям.
Такие изделия применяют в оформлении арочных проёмов, криволинейных примыканий, карнизов и закруглённых фасадов. С типовыми узлами можно познакомиться в разделе фасонных элементов.
Способы ручной радиусной гибки металла
| Способ | Для чего подходит | Что ограничивает результат |
|---|---|---|
| Гибка на оправке или шаблоне | Полоса, простая дуга, единичная деталь | Жёсткость оправки, пружинение, возможность равномерно приложить усилие |
| Ручные вальцы | Плавная цилиндрическая поверхность, обечайка, желоб | Рабочая ширина, толщина и материал по паспорту; обработка концов |
| Роликовый кромкогиб | Постепенное отгибание кромки, в том числе по кривой у подходящих моделей | Глубина захвата и доступ к кромке; потребность в усадке или растяжении |
| Шринкер / стретчер | Усадка или растяжение борта для получения кривизны | Пластичность металла, ширина борта, следы губок, доступ инструмента |
| Последовательные небольшие гибы | Приближение большого радиуса рядом прямых участков | Заметность граней и накопление ошибок шага и угла |
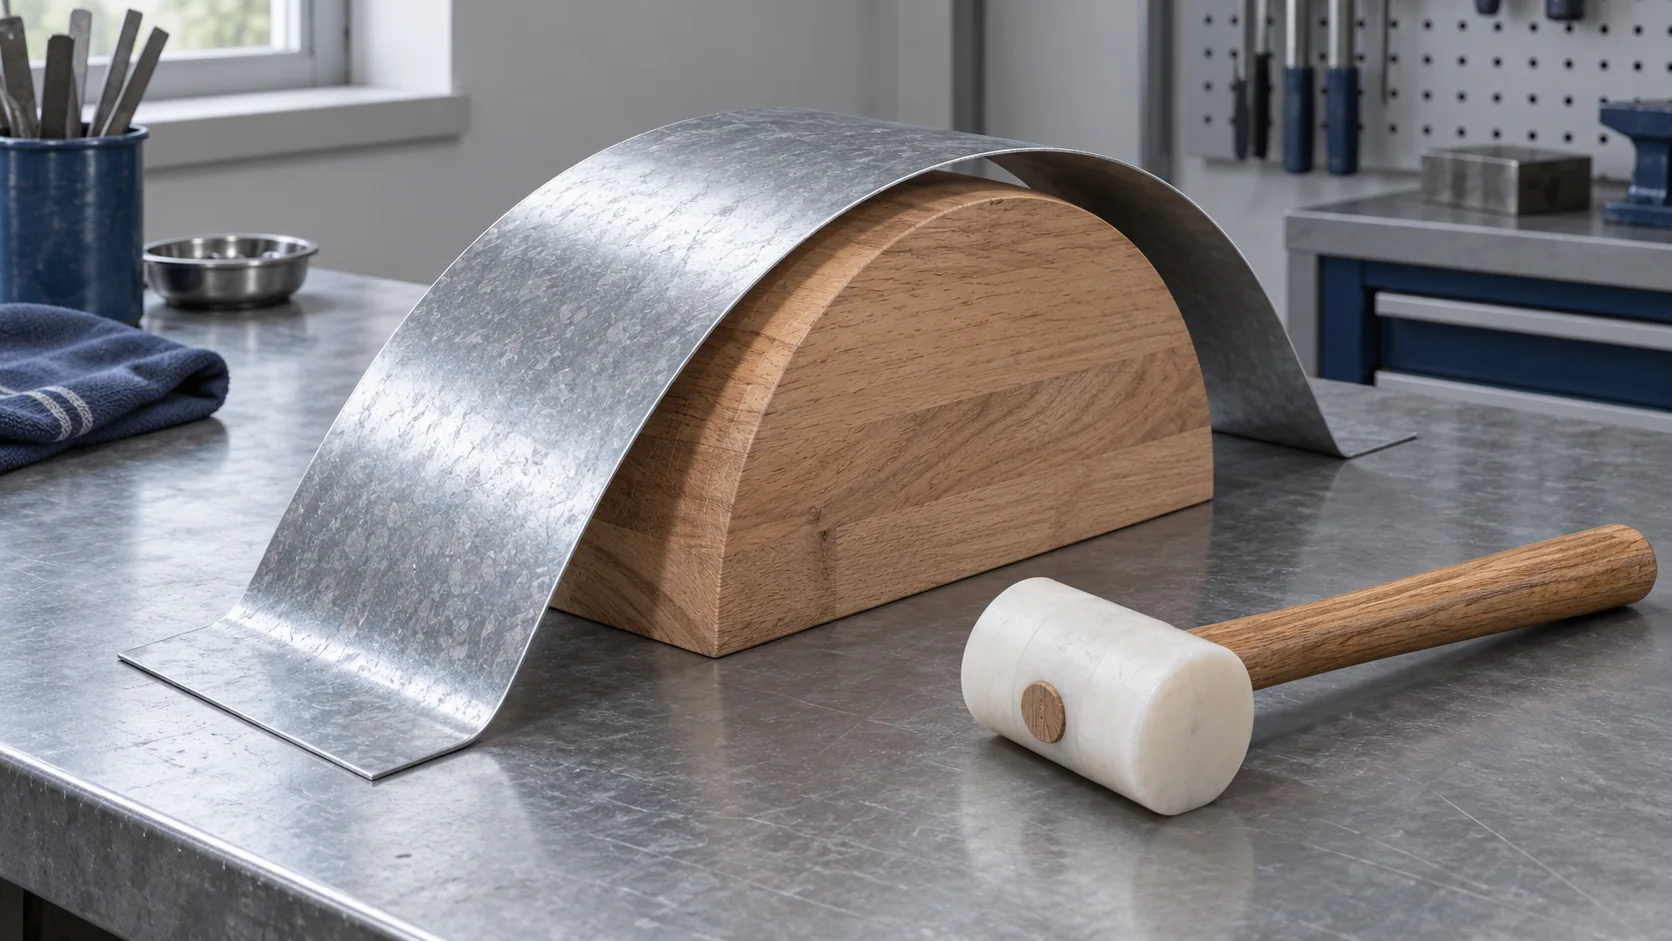
Оправка, шаблон и киянка
Шаблон задаёт контрольный контур, а оправка служит опорой при формовании. Это могут быть разные приспособления. Заготовку надёжно фиксируют и постепенно подводят к форме, распределяя воздействие по ширине. Узкая точка давления легко оставляет залом; для лицевых поверхностей особенно важны чистые контактные поверхности и подходящая мягкая оснастка.
Традиционная ручная выколотка позволяет работать со сложной формой, но требует навыка. Попытка просто «прибить» волну к оправке не заменяет управляемую усадку и может оставить складку или растянуть соседний участок.
Радиусная гибка на ручных вальцах
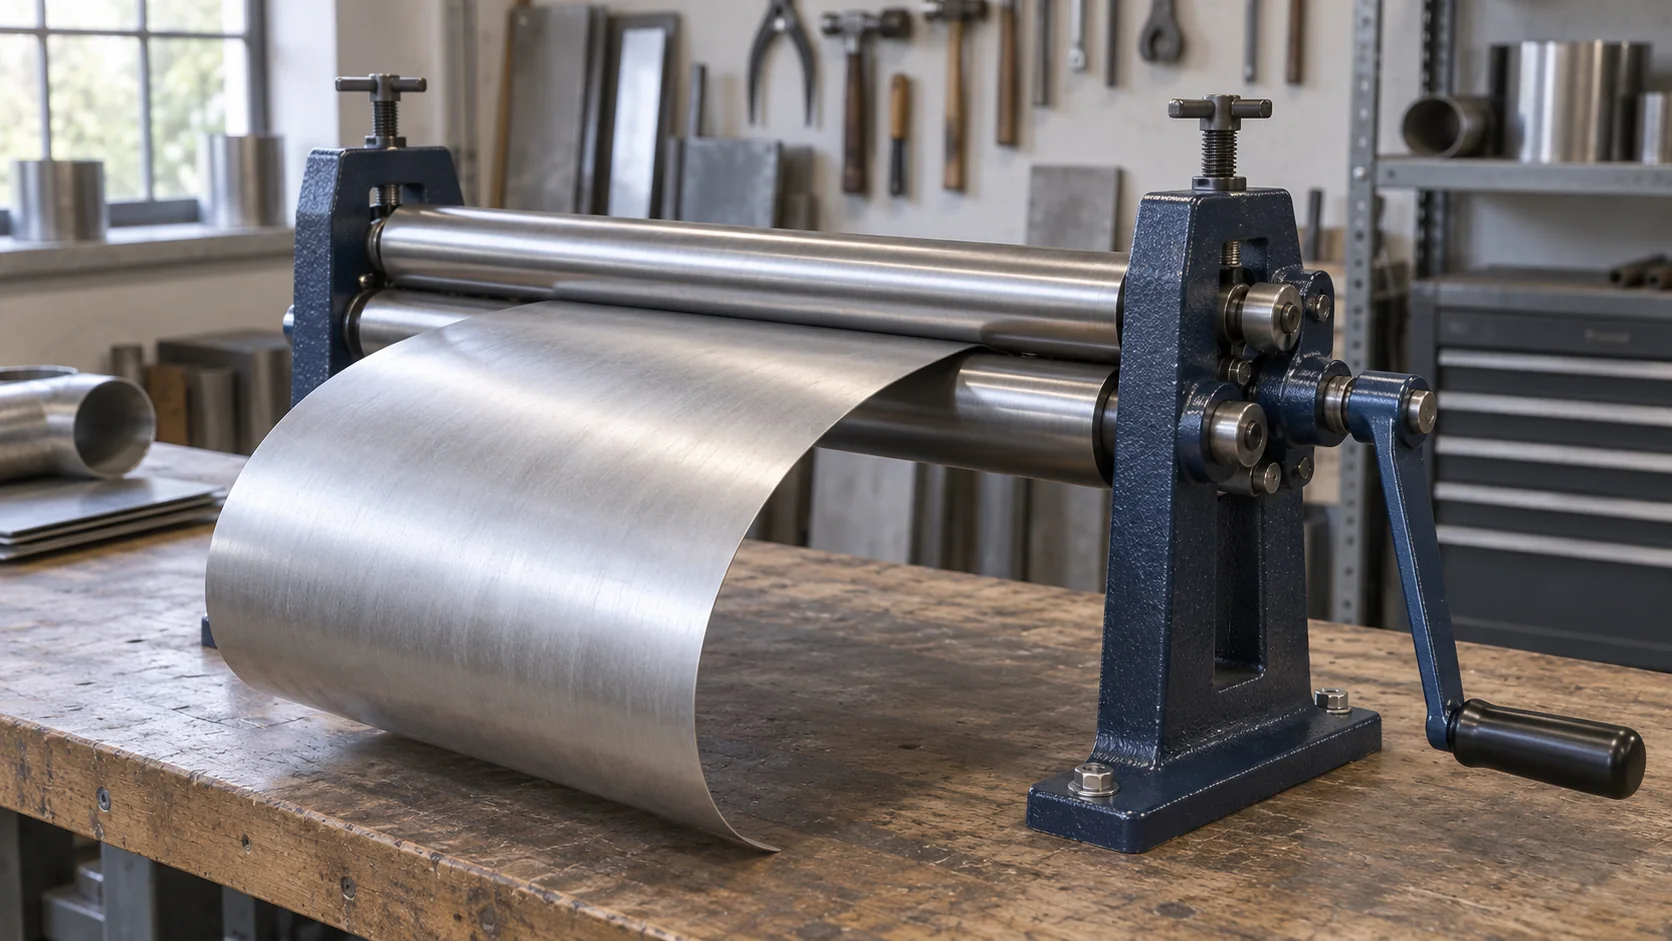
Лист проходит между валками и постепенно получает кривизну. Для цилиндрической поверхности валки должны быть правильно выставлены: перекос настройки меняет форму по ширине. Обычно начинают с более пологой дуги и уточняют её несколькими проходами по образцу и шаблону.
Возможности вальцов определяют по паспорту конкретной модели. Размеры валков, рабочая ширина и особенности подгибки концов влияют на достижимый результат. Обычные листовые вальцы нельзя автоматически считать подходящими для уже согнутого П-образного профиля: борта могут мешать проходу или деформироваться.
Роликовый инструмент и усадка борта
Ручной кромкогиб постепенно поднимает полку за несколько проходов. Для криволинейных участков выбирают модель, которой производитель допускает такую работу. Радиус самого ролика относится к местному сгибу и не равен радиусу готовой арки.
Шринкер локально укорачивает участок металла, стретчер — удлиняет. Их применяют для изменения кривизны профилей и бортов. Это самостоятельная формообразующая операция: один роликовый кромкогиб не обеспечивает любое необходимое перераспределение материала.
Ступенчатая гибка: когда допустимы грани
Ряд небольших сгибов приближает контур к дуге. Фактически получается ломаная линия; увеличение числа участков уменьшает геометрическое отклонение, но не гарантирует исчезновения бликов на гранях. Для видимой детали качество поверхности согласуют заранее. Способ также не устраняет проблему сплошных бортов у профиля, изгибаемого вдоль длины.
Радиусная гибка со сплошными бортами без надрезов
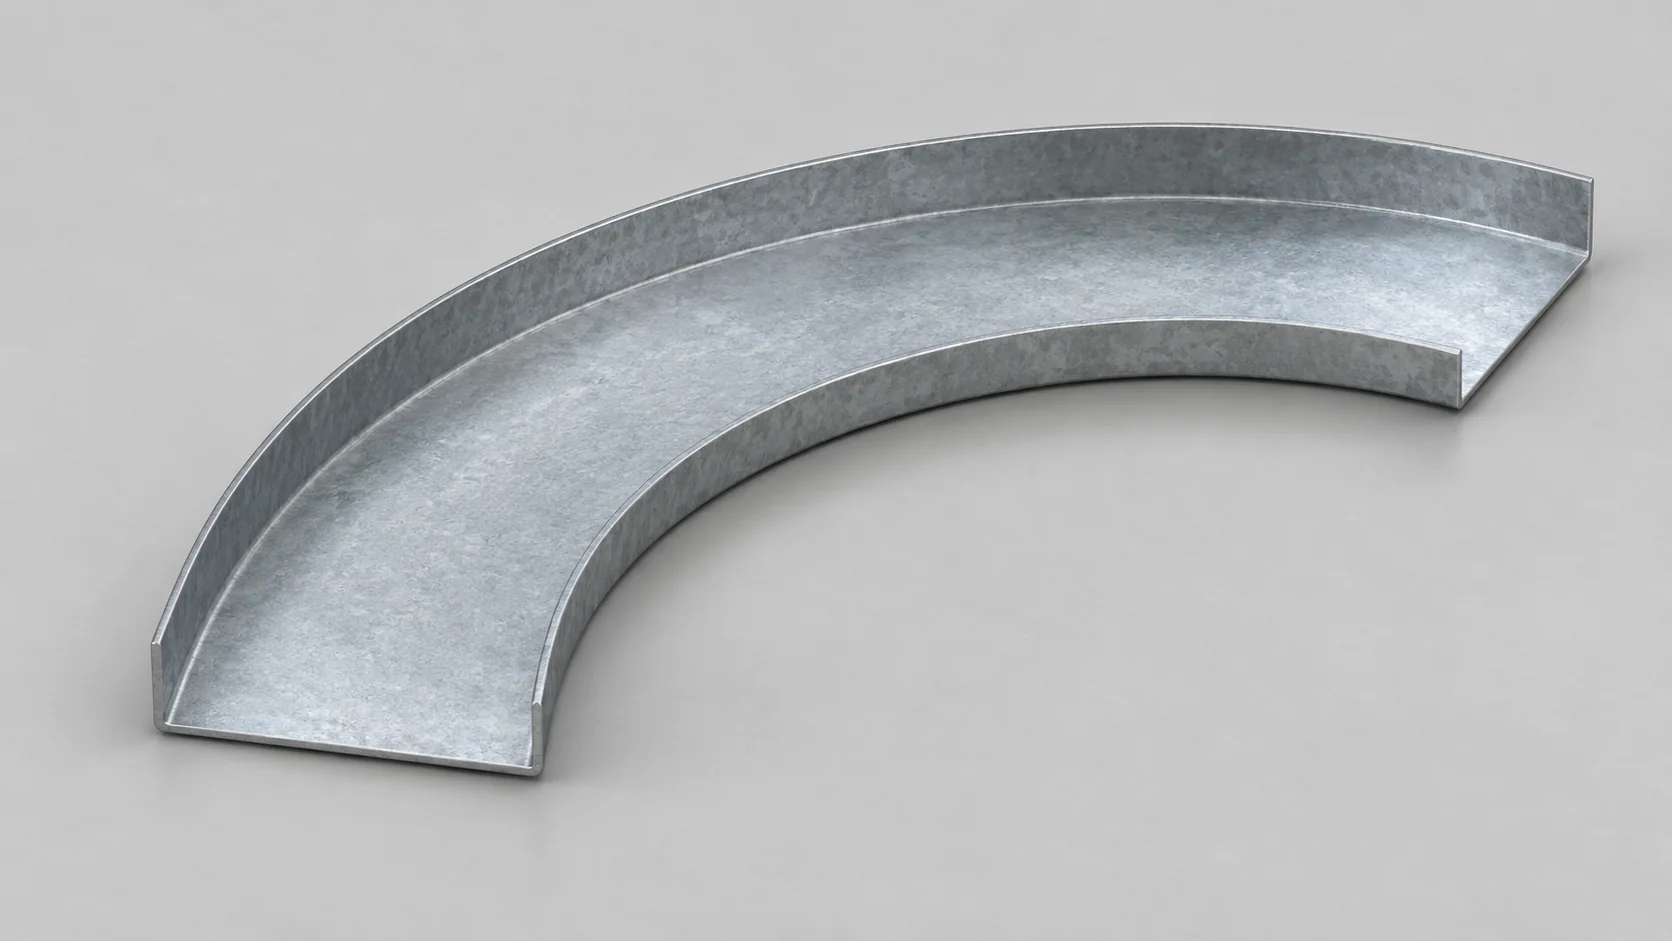
Сплошной борт возможен, если нужное изменение длины металла удаётся получить формованием. Если свободной кромке требуется стать короче, нужна усадка; если длиннее — растяжение. При усадке основной риск — складки и волнистость, при растяжении — утонение и разрывы. Направление работы определяют по геометрии, а не только по словам «внутренний» или «наружный».
Показательный случай — плоский сектор кольца с двумя бортами. При отгибании наружного припуска кромку обычно нужно укоротить до длины соответствующей линии сгиба. При отгибании внутреннего припуска — удлинить. Для прямого уголка, который затем изгибают по дуге, схема другая: учитывают положение каждой полки относительно центра кривизны.
Почему отношение ширины к радиусу имеет значение
Для двух дуг одинакового угла разность длин равна ΔL = θ × b. Если отнести её к длине внутренней дуги, получится b / R. В этой схеме b — именно расстояние между дугами в их плоскости, а не произвольно выбранная высота любой полки.
| R, мм | b, мм | Разница длин относительно внутренней дуги |
|---|---|---|
| 1000 | 20 | 2% |
| 500 | 30 | 6% |
| 300 | 50 | 16,7% |
Таблица показывает масштаб геометрического несоответствия. Эти проценты нельзя напрямую сравнивать с относительным удлинением стали в сертификате и использовать как разрешение на гибку: при формовании распределение деформаций сложнее и зависит от исходной заготовки.
Когда приходится менять конструкцию
Если проба даёт складки, трещины или неприемлемые следы, рассматривают увеличение радиуса, уменьшение ширины борта, другой материал или составную деталь. Надрезы и сегменты допустимы только там, где это согласовано по внешнему виду, жёсткости и водоотводу. Надрезанный борт уже нельзя описывать как сплошной.
У парапетных крышек и водоотводящих элементов проверяют весь узел: уклон, капельник, стыки и направление отвода воды. Отсутствие надрезов само по себе не делает конструкцию герметичной.
Как выбрать металл и сохранить покрытие
Для ручной формовки важны марка основы, состояние поставки, толщина, пластичность и покрытие. Два листа одинаковой толщины могут требовать разного усилия и по-разному переносить усадку. Поэтому ориентироваться только на обозначение «оцинковка 0,5 мм» недостаточно.
- Оцинкованный лист: проверяют свойства стали и состояние цинка после формования.
- Лист с полимерным покрытием: дополнительно оценивают гибкость финишного слоя, лицевую сторону и допустимые следы инструмента.
- Холоднокатаный лист под последующую отделку: заранее определяют антикоррозионную защиту готовой детали.
- Нержавеющую сталь, алюминий, медь и титан-цинк рассматривают отдельно: ограничения инструмента для обычной стали нельзя переносить на другие материалы.
Допустимую толщину берут из паспорта инструмента для конкретного металла и рабочей ширины. Утверждение «ручным способом можно гнуть любой лист до 1 мм» некорректно. Так же неверно выводить допустимый радиус арки из толщины листа без учёта бортов.
Окрашенная поверхность и губки инструмента
Зубчатые губки усадочного устройства могут оставлять отпечатки. Защитная плёнка помогает против части царапин, но не исключает вмятин или повреждений от локальной деформации. Прокладки и другие способы защиты должны быть совместимы с инструментом: уменьшение сцепления губок может помешать его работе.
Температуру формования и допустимый местный радиус уточняют по документации именно выбранного покрытия. Значения для специального фальцевого материала не распространяются на любой полиэстер. Работу с оцинкованным и окрашенным листом планируют как холодное формование; нагрев горелкой не является штатным способом исправить трудный сгиб.
Если требуется значительная ручная доводка, заранее обсуждают изготовление с последующей окраской и подготовкой поверхности. Сравнить защитные системы поможет описание покрытий металла, а выбрать оттенок — каталоги цветов. Цветовой код не определяет пластичность покрытия.
Расчёт радиуса, длины дуги и развёртки
Калькулятор радиуса и длины дуги
Укажите два известных размера — остальные значения и схема пересчитаются автоматически. Расчёт для круговой дуги до 180° включительно.
Чтобы пользоваться калькулятором, включите JavaScript. Формулы и примеры расчёта приведены ниже.
Размеры должны быть больше нуля. Допустимы запятая и точка. Угол — не больше 180°.
- Радиус R
- —
- Угол α
- —
- Хорда c
- —
- Стрела h
- —
Как использовать результат. Это геометрия выбранной линии детали. Все размеры задавайте по одной поверхности. Значения округлены до 0,01; пружинение, толщина, нейтральный слой, прямые участки, припуски, усадка и растяжение бортов в расчёт не входят. Для производственной развёртки требуется отдельная проверка.
Радиус по хорде и стреле подъёма
Для круговой дуги радиус можно восстановить по хорде c и стреле h — расстоянию от середины хорды до дуги по перпендикуляру:
R = c² / (8h) + h / 2
При c = 1000 мм и h = 100 мм получаем R = 1300 мм. Все размеры измеряют по одной и той же поверхности. Формула описывает окружность: для овала или произвольного контура нужны дополнительные точки либо шаблон. При небольшой стреле даже малая ошибка её измерения заметно меняет расчётный радиус.
Длина круговой дуги
L = π × R × α / 180
Здесь α — центральный угол дуги в градусах. Он не равен автоматически углу между полками в поперечном сечении. Для R = 500 мм и α = 90° длина выбранной линии составляет около 785,4 мм.
| Центральный угол | Длина дуги при R = 500 мм |
|---|---|
| 45° | 392,7 мм |
| 90° | 785,4 мм |
| 180° | 1570,8 мм |
Когда нужна нейтральная линия
При обычном изгибе листа через толщину внутренние слои сжимаются, наружные растягиваются. Для расчёта развёртки длину сгиба определяют по нейтральному слою. В принятой модели припуск на один круговой сгиб равен:
BA = (π × α / 180) × (r + K × t)
r — внутренний радиус сгиба, t — толщина, K — отношение расстояния от внутренней поверхности до нейтрального слоя к толщине. Коэффициент уточняют для материала и процесса, а не назначают одинаковым всем деталям.
Учебный пример: r = 500 мм, t = 0,5 мм, α = 90°, условно принятый K = 0,5. Получается BA ≈ 785,8 мм. Это длина одного участка изгиба в указанной модели. Прямые участки до касания, соединения и технологические припуски учитывают отдельно.
Формула BA не описывает усадку и растяжение по ширине полки. Для детали с такими деформациями нужны выбранная технология, форма исходной заготовки и пробное изготовление. Картонный шаблон помогает проверить контур, но не воспроизводит поведение стали.
Оценка гранёности при последовательных гибах
Для идеальной замены дуги равными хордами отклонение в середине одного участка составляет e = R × [1 − cos(Δα / 2)], где Δα — угол этого участка. Если дугу 90° радиусом 500 мм разделить на 18 равных участков, Δα = 5°, а e ≈ 0,48 мм. Это геометрическая оценка; реальные радиусы переходов, пружинение и погрешности разметки добавляются отдельно. Число участков не следует автоматически считать числом рабочих гибов станка.
Порядок изготовления ручным методом
- Зафиксировать геометрию. Определить линию радиуса, центральный угол, сечение и требования к сплошным бортам.
- Проверить материал и инструмент. Сопоставить марку, толщину, покрытие и размеры детали с возможностями оснастки.
- Сделать шаблон. Подготовить контроль дуги и сечения, отметить начало и конец радиусного участка.
- Выполнить пробу. Использовать металл той же марки, толщины и покрытия, по возможности из той же партии. Оценить пружинение и поверхность.
- Подготовить заготовку. Разметить сторону покрытия, припуски и контрольные точки; выполнить раскрой и убрать заусенцы.
- Сформовать деталь по выбранной последовательности. Работать постепенно, с промежуточным контролем дуги, бортов и положения концов.
- Проверить свободное состояние. Снять нагрузку и сравнить деталь с шаблоном без принудительного притягивания.
- Оформить контрольный образец. Для партии зафиксировать согласованные размеры и внешний вид.
Последовательность «сначала борта, потом радиус» подходит не каждому изделию. При одной конструкции удобнее сначала получить профиль и управлять его кривизной через полки; при другой — сформировать криволинейное основание и затем отбортовать кромки. Раннее закрытие завальцовки может затруднить доступ и сделать край слишком жёстким.
Пружинение — частичное возвращение формы после снятия усилия. Поправку определяют пробой. Универсальный совет уменьшать радиус оправки на фиксированные 5–10% не учитывает различия материалов и способов гибки.
Рабочее место должно удерживать инструмент и заготовку под нагрузкой. Для обращения с острыми кромками используют подходящую защиту, руки держат вне зоны защемления. Нельзя наращивать штатный рычаг трубой или превышать паспортную нагрузку.
Дефекты радиусной гибки и контроль качества
| Что обнаружено | Что проверить | Возможное решение |
|---|---|---|
| Волны или складки борта | Избыток длины, слишком широкую полку, распределение усадки | Пересмотреть проходы, ширину борта или конструкцию |
| Трещины и надрывы | Пластичность, местный радиус, состояние реза, накопленную деформацию | Остановить формование и изменить материал или технологию |
| Скручивание профиля | Неравномерную обработку полок и схему опирания | Уточнить последовательность и контроль сечения |
| Царапины, отпечатки губок | Чистоту, состояние и совместимость контактных поверхностей | Подобрать оснастку, согласовать отделку по образцу |
| Радиус меняется по длине | Шаблон, шаг обработки, настройки и пружинение | Уточнить режим по контрольным точкам |
Готовую деталь проверяют по радиусу, хорде, стреле, размерам сечения и взаимному положению концов. Осматривают кромки и покрытие с обеих сторон. Для лицевой поверхности полезно боковое освещение: оно показывает гранёность и местные вмятины. Допуски на радиус, волну, скручивание и следы обработки согласуют до изготовления.
Для нестандартного отлива или крышки дополнительно нужна пробная посадка на шаблон узла. Деталь, которую удаётся установить только заметным принудительным изгибом, ещё не подтверждает соответствие чертежу.
Что указать на чертеже радиусного элемента
- Вид изделия и место установки, фотографию или схему примыкания.
- Радиус с указанием линии измерения; для круговой дуги — центральный угол либо согласованные хорду и стрелу.
- Прямые участки до и после дуги, положение концов и направление закругления.
- Поперечное сечение: размеры всех полок, углы, местные радиусы, капельник и завальцовку.
- Требование «борта сплошные, без надрезов» либо допустимое расположение стыков.
- Марку и толщину металла, покрытие, цвет, лицевую сторону, наличие плёнки.
- Количество, допустимые отклонения, требования к поверхности и стыковке.
Пример исходного задания: «Радиусный элемент для арочного проёма. R = 800 мм по указанной на эскизе внутренней линии, угол дуги 120°, сечение приложено. Сталь 0,5 мм с полимерным покрытием, цвет по согласованному образцу. Борты сплошные. Требуется проверить изготовимость и согласовать образец». Такой запрос содержит проверяемую геометрию и не выдаёт предварительные размеры за подтверждённую технологию.
Поперечный профиль удобно подготовить в калькуляторе фасонных изделий. Вид по дуге, требования к усадке и проверку радиусной развёртки необходимо согласовать отдельно.
От чего зависит стоимость
Расход металла — только часть расчёта. На трудоёмкость влияют шаблон и оснастка, количество ручных проходов, число и ширина бортов, радиус, требования к поверхности, пробная деталь и объём партии. Плавный радиус с чистой лицевой стороной и широкими сплошными бортами может потребовать значительно больше работы, чем простая открытая дуга.
Подготовьте радиусный узел к расчёту
Передайте в СтальОн эскиз, сечение, радиус и требования к бортам. Возможность изготовления нестандартной формы, материал и способ формования нужно согласовать по конкретной детали.
Контакты и передача чертежаГибка доборных элементов в Санкт-Петербурге
Частые вопросы о ручной радиусной гибке
Можно ли согнуть лист по радиусу без станка?
Простую дугу из подходящего листа можно сформировать на оправке ручным инструментом. Для профиля со сплошными бортами часто требуется дополнительная усадка или растяжение. Возможность зависит от материала, размеров и требований к поверхности.
Можно ли сделать сплошной борт без надрезов?
Да, если металл и технология позволяют получить необходимое изменение длины кромки без недопустимых дефектов. Небольшой радиус, широкий борт и требовательное декоративное покрытие усложняют задачу. Решение подтверждают пробным образцом.
Какой минимальный радиус у оцинковки 0,5 мм?
Единого значения нет. Различают местный радиус сгиба и общий радиус изделия. Нужны марка стали, покрытие, форма сечения, размеры бортов и выбранный инструмент. Одна толщина не определяет изготовимость.
Можно ли получить радиус обычным ручным листогибом?
Можно выполнить ряд небольших прямолинейных гибов, если это допускает оборудование. Получится приближение дуги с гранями. Сплошные борта при изгибе профиля вдоль длины требуют отдельной проработки.
Чем шринкер отличается от стретчера?
Шринкер укорачивает обрабатываемый участок металла усадкой, а стретчер удлиняет его растяжением. За счёт изменения длины отдельных участков можно управлять кривизной борта или профиля.
Сохранится ли заводская краска после формования?
Это зависит от покрытия, деформации и инструмента. Плёнка не гарантирует защиты от отпечатков губок и повреждения на сгибе. До изготовления проверяют материал на образце и согласуют допустимый внешний вид.
Достаточно ли длины дуги для раскроя?
Нет. Необходимо учесть линию, по которой указан радиус, прямые участки, местные сгибы, соединения и технологические припуски. Для профиля с усадкой или растяжением бортов требуется отдельная проверка развёртки.
Что делать, если нужен овальный или переменный радиус?
Передать контур в чертеже, координаты контрольных точек или согласованный шаблон. Один радиус и одна формула круговой дуги такую геометрию не описывают.
Полезные материалы СтальОн
- Гибка листового металла по чертежам — общие условия подготовки деталей к изготовлению.
- Покраска листовой и рулонной стали — выбор способа отделки и цветовой системы.
- Кровельное железо — форматы, защитные слои и применение металла на крыше.
- Информация по металлу — справочник материалов, характеристик и нормативных документов.